常州康硕机械零部件加工:金属配件材质与工艺适配方案解析
📅 2026-11-02
🔖 常州康硕机械有限公司:机械零部件加工,金属配件,精密机加工,五金零件,机械配件制造
金属配件的加工质量,七分靠材质选型,三分靠工艺匹配。常州康硕机械有限公司在长期承接机械零部件加工订单的过程中发现,不少客户在设计阶段对材质与工艺的适配关系把握不准,导致后期返工或性能不达标。本文从实际加工经验出发,梳理几组常见的适配方案。
材质特性决定工艺路线
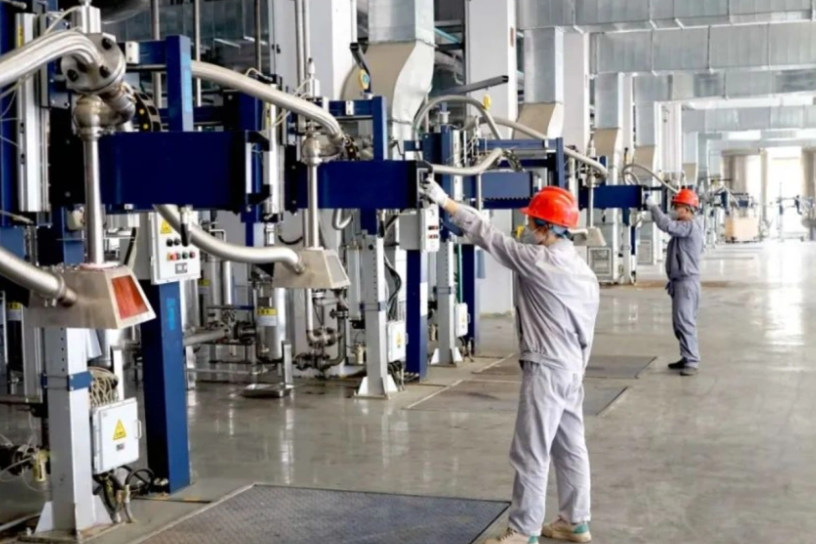
不同金属配件的切削性能差异显著。以常见的304不锈钢与6061铝合金为例:不锈钢加工硬化倾向明显,进给量需控制在0.1-0.15mm/r,切削速度不宜超过120m/min;铝合金则可采用高速切削,主轴转速可达8000rpm以上。常州康硕机械有限公司在精密机加工排产时,会依据材质硬度、导热系数预先设定刀具涂层与冷却方案,避免"一刀切"式的参数套用。
- 碳钢件:优先考虑成本与强度平衡,适合车铣复合一次成型
- 不锈钢件:需关注刀具磨损补偿,建议增加中间检测环节
- 铜合金件:易粘刀,宜采用大前角刀具并提高切削液浓度
表面处理与公差的协同控制
五金零件经阳极氧化或电镀后,尺寸会有3-8μm的增厚。对于公差带≤0.02mm的机械配件制造任务,必须在加工图纸阶段预留处理余量。康硕机械的做法是:在工艺卡中标注"镀前尺寸"与"镀后尺寸"双标准,由质检环节分别核验。
另一个容易被忽视的细节是热处理变形。45钢调质处理后,细长轴类件的弯曲量可达0.3mm/m。针对这类金属配件,建议粗加工后安排去应力退火,再进入精加工工序。
案例:液压阀块的加工适配
曾有一批液压阀块订单,材质为ZL104铸铝,要求孔系位置度0.025mm。常州康硕机械有限公司的技术团队评估后,采用粗镗→时效处理→精镗→铰孔的四步路线,并在精镗工序使用在线测头实时补偿。最终批次合格率稳定在98.6%,交期控制在12个工作日。
材质与工艺的适配没有万能公式,靠的是对材料行为数据的积累和对加工现场的持续跟踪。常州康硕机械有限公司在机械配件制造中坚持"一材一策",把工艺参数沉淀为可复用的作业标准,让每一批金属配件都有据可依。