常州康硕机械有限公司精密机加工产品选型与参数对比分析
📅 2026-10-30
🔖 常州康硕机械有限公司:机械零部件加工,金属配件,精密机加工,五金零件,机械配件制造
不少采购人员在筛选机械零部件供应商时,常遇到这样的困惑:图纸精度标注到±0.005mm,但不同厂家报价差异悬殊,样品阶段合格、批量交付却频频超差。问题往往不在设备新旧,而在于工艺路线选择与过程控制能力的匹配度。
精度波动的根源在哪
精密机加工的公差达成,取决于机床刚性、装夹方式、刀具路径与热变形补偿的系统配合。以常见的铝合金壳体件为例,薄壁结构在夹紧力作用下易产生弹性变形,松开后回弹量可达0.01-0.03mm。常州康硕机械有限公司在工艺评审阶段即介入装夹方案设计,采用多点浮动支撑替代传统虎钳夹持,将此类变形控制在0.008mm以内。
关键参数对比维度
选型时建议重点关注以下指标,而非仅比对单价:
- 材料适配性:304不锈钢与6061铝合金的切削参数差异显著,前者需低进给高转速以抑制加工硬化
- 表面粗糙度:Ra0.8与Ra1.6对应不同的走刀策略与刀具磨损补偿频率
- 批量一致性:CPK≥1.33是批量交付的基本门槛,依赖在线检测与刀具寿命管理
常州康硕机械有限公司:机械零部件加工,金属配件,精密机加工,五金零件,机械配件制造——在来图定制场景中,这三项参数直接决定工艺成本与交付节拍。
工艺路线的取舍逻辑
车铣复合与工序分散各有适用边界。结构复杂、形位公差关联度高的五金零件,一次装夹完成多面加工可减少基准转换误差;而大批量简单回转体,专机+自动送料的经济性更优。建议采购方在询价时提供年需求量与公差敏感部位标注,便于供应商给出针对性方案而非通用报价。
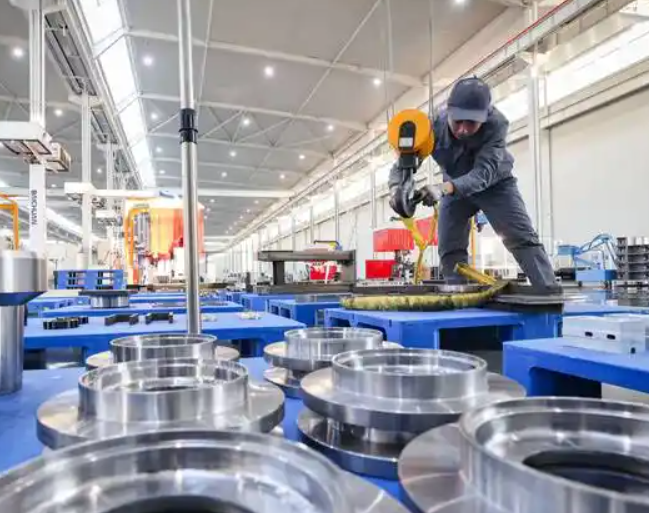
常州康硕机械有限公司在机械配件制造中推行首件全尺寸报告与巡检SPC并行机制,对关键尺寸实施100%在线测量,非关键尺寸按GB/T 2828.1抽样。这一组合策略在控制质量成本的同时,将批量超差风险压在产线端而非客户端。