常州康硕机械有限公司来图定制解决方案及案例分享
📅 2026-10-29
🔖 常州康硕机械有限公司:机械零部件加工,金属配件,精密机加工,五金零件,机械配件制造
在非标设备与自动化产线项目中,采购方常常遇到这样的尴尬:图纸发出去两三周,能接单的供应商不少,但真正能把形位公差控制在0.01mm以内、还愿意小批量试制的却寥寥无几。常州康硕机械有限公司在服务客户的过程中发现,来图定制环节的沟通损耗,往往比加工本身更消耗项目周期。
来图定制为何容易"走样"
问题大多不在机床精度,而在图纸到工艺的转化阶段。客户提供的二维图纸或三维模型,常常缺少关键的公差标注、材料热处理要求或表面处理说明。加工方若按经验"补全",就容易出现装配干涉。常州康硕机械有限公司的技术团队在接单前会做一次可制造性复核,把模糊项逐条列出与客户确认,这一步看似费时,实则省去了后续返工的麻烦。
精密机加工中的工艺取舍
以常见的铝合金腔体零件为例,壁厚1.5mm、平面度要求0.02mm,直接铣削容易因装夹变形超差。我们的做法是:
- 粗加工后安排去应力时效,释放材料内应力;
- 采用软爪夹持配合真空吸盘,降低夹紧力对薄壁的影响;
- 精加工分两次走刀,单边切削量控制在0.15mm以内。
这类工艺细节,正是精密机加工与普通加工拉开差距的地方,也是常州康硕机械有限公司:机械零部件加工,金属配件,精密机加工,五金零件,机械配件制造能力的直接体现。
一个典型案例的对比
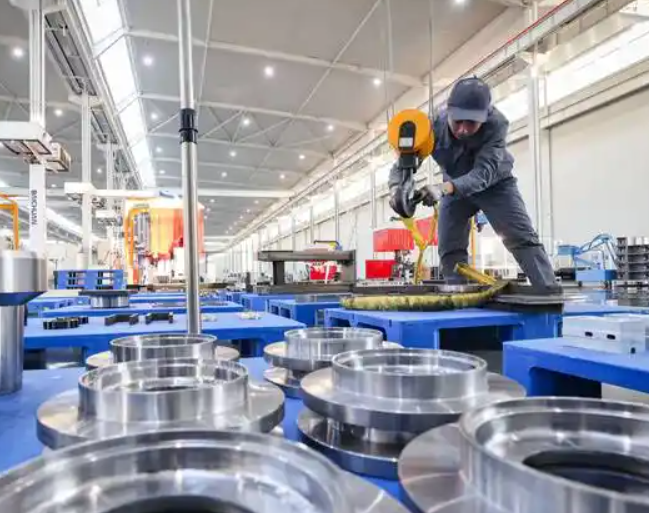
某客户原供应商交付的不锈钢法兰,批次间孔径一致性差,装配时需人工修配。我们接手后,改用CNC车铣复合一次装夹完成,配合首件三坐标检测与巡检抽检,孔径公差稳定在±0.008mm。对比之下,单件加工时间增加约12%,但客户端的装配工时下降了近40%。对于机械配件制造而言,这种"以加工换装配"的思路往往更划算。
给来图定制客户的建议
图纸上尽量标注关键尺寸与基准,非关键部位可注明"一般公差";小批量试制阶段,建议先做3至5件验证工艺稳定性,再批量投产。常州康硕机械有限公司在五金零件与金属配件定制中,习惯把试制件的检测报告随货提供,让客户对每一批次的尺寸分布心中有数。