精密机加工常见尺寸偏差问题诊断与工艺改进方案
📅 2026-10-27
🔖 常州康硕机械有限公司:机械零部件加工,金属配件,精密机加工,五金零件,机械配件制造
在精密机加工领域,尺寸偏差是检验环节最常反馈的问题,也是最考验工艺功底的地方。常州康硕机械有限公司在长期承接机械零部件加工、金属配件与五金零件制造订单的过程中发现,偏差的成因往往并非单一因素,而是机床状态、装夹方式、刀具磨损与切削参数共同作用的结果。本文从现场诊断角度出发,梳理几类典型偏差的成因与改进路径。
常见偏差的成因诊断
外圆尺寸超差多与刀具径向磨损、机床热变形相关;孔位偏移则常见于装夹基准不统一或夹具刚性不足。以批量加工的轴类机械配件为例,若连续三件尺寸呈单向漂移,基本可判定为刀具磨损或丝杠热伸长所致,而非程序问题。
另一类隐蔽性较强的偏差来自切削力引起的让刀变形,尤其在薄壁金属配件加工中表现突出。此时单纯调整补偿值往往收效甚微,需要从装夹与走刀策略入手。
工艺改进的实操要点
针对上述问题,可采取以下措施:
- 统一基准:粗精加工使用同一基准面,减少基准转换误差;
- 分段补偿:对长径比较大的零件,在程序中加入分段尺寸补偿,抵消热伸长;
- 优化夹紧力:薄壁件改用轴向压紧或增加辅助支撑,避免夹紧变形;
- 刀具管理:建立刀具寿命台账,按加工件数而非时间换刀。
改进前后的数据对比
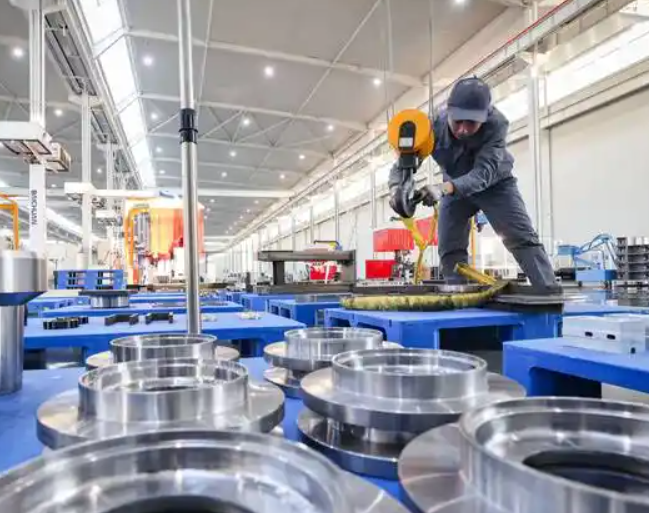
以某批精密机加工五金零件(材料45#钢,外圆φ20h7)为例,改进前连续加工200件,尺寸分散度达0.028mm,超差率约4.5%;引入分段补偿与刀具寿命管理后,分散度收窄至0.012mm,超差率降至0.8%以下,工序能力指数由0.9提升至1.33。
尺寸精度的稳定,靠的是对每一个工艺变量的持续追踪与验证。常州康硕机械有限公司在机械配件制造环节坚持用数据说话,把偏差诊断做在超差发生之前,这也是精密加工真正拉开差距的地方。